不挂砂带,只过滚刷,铜牌照样出效果
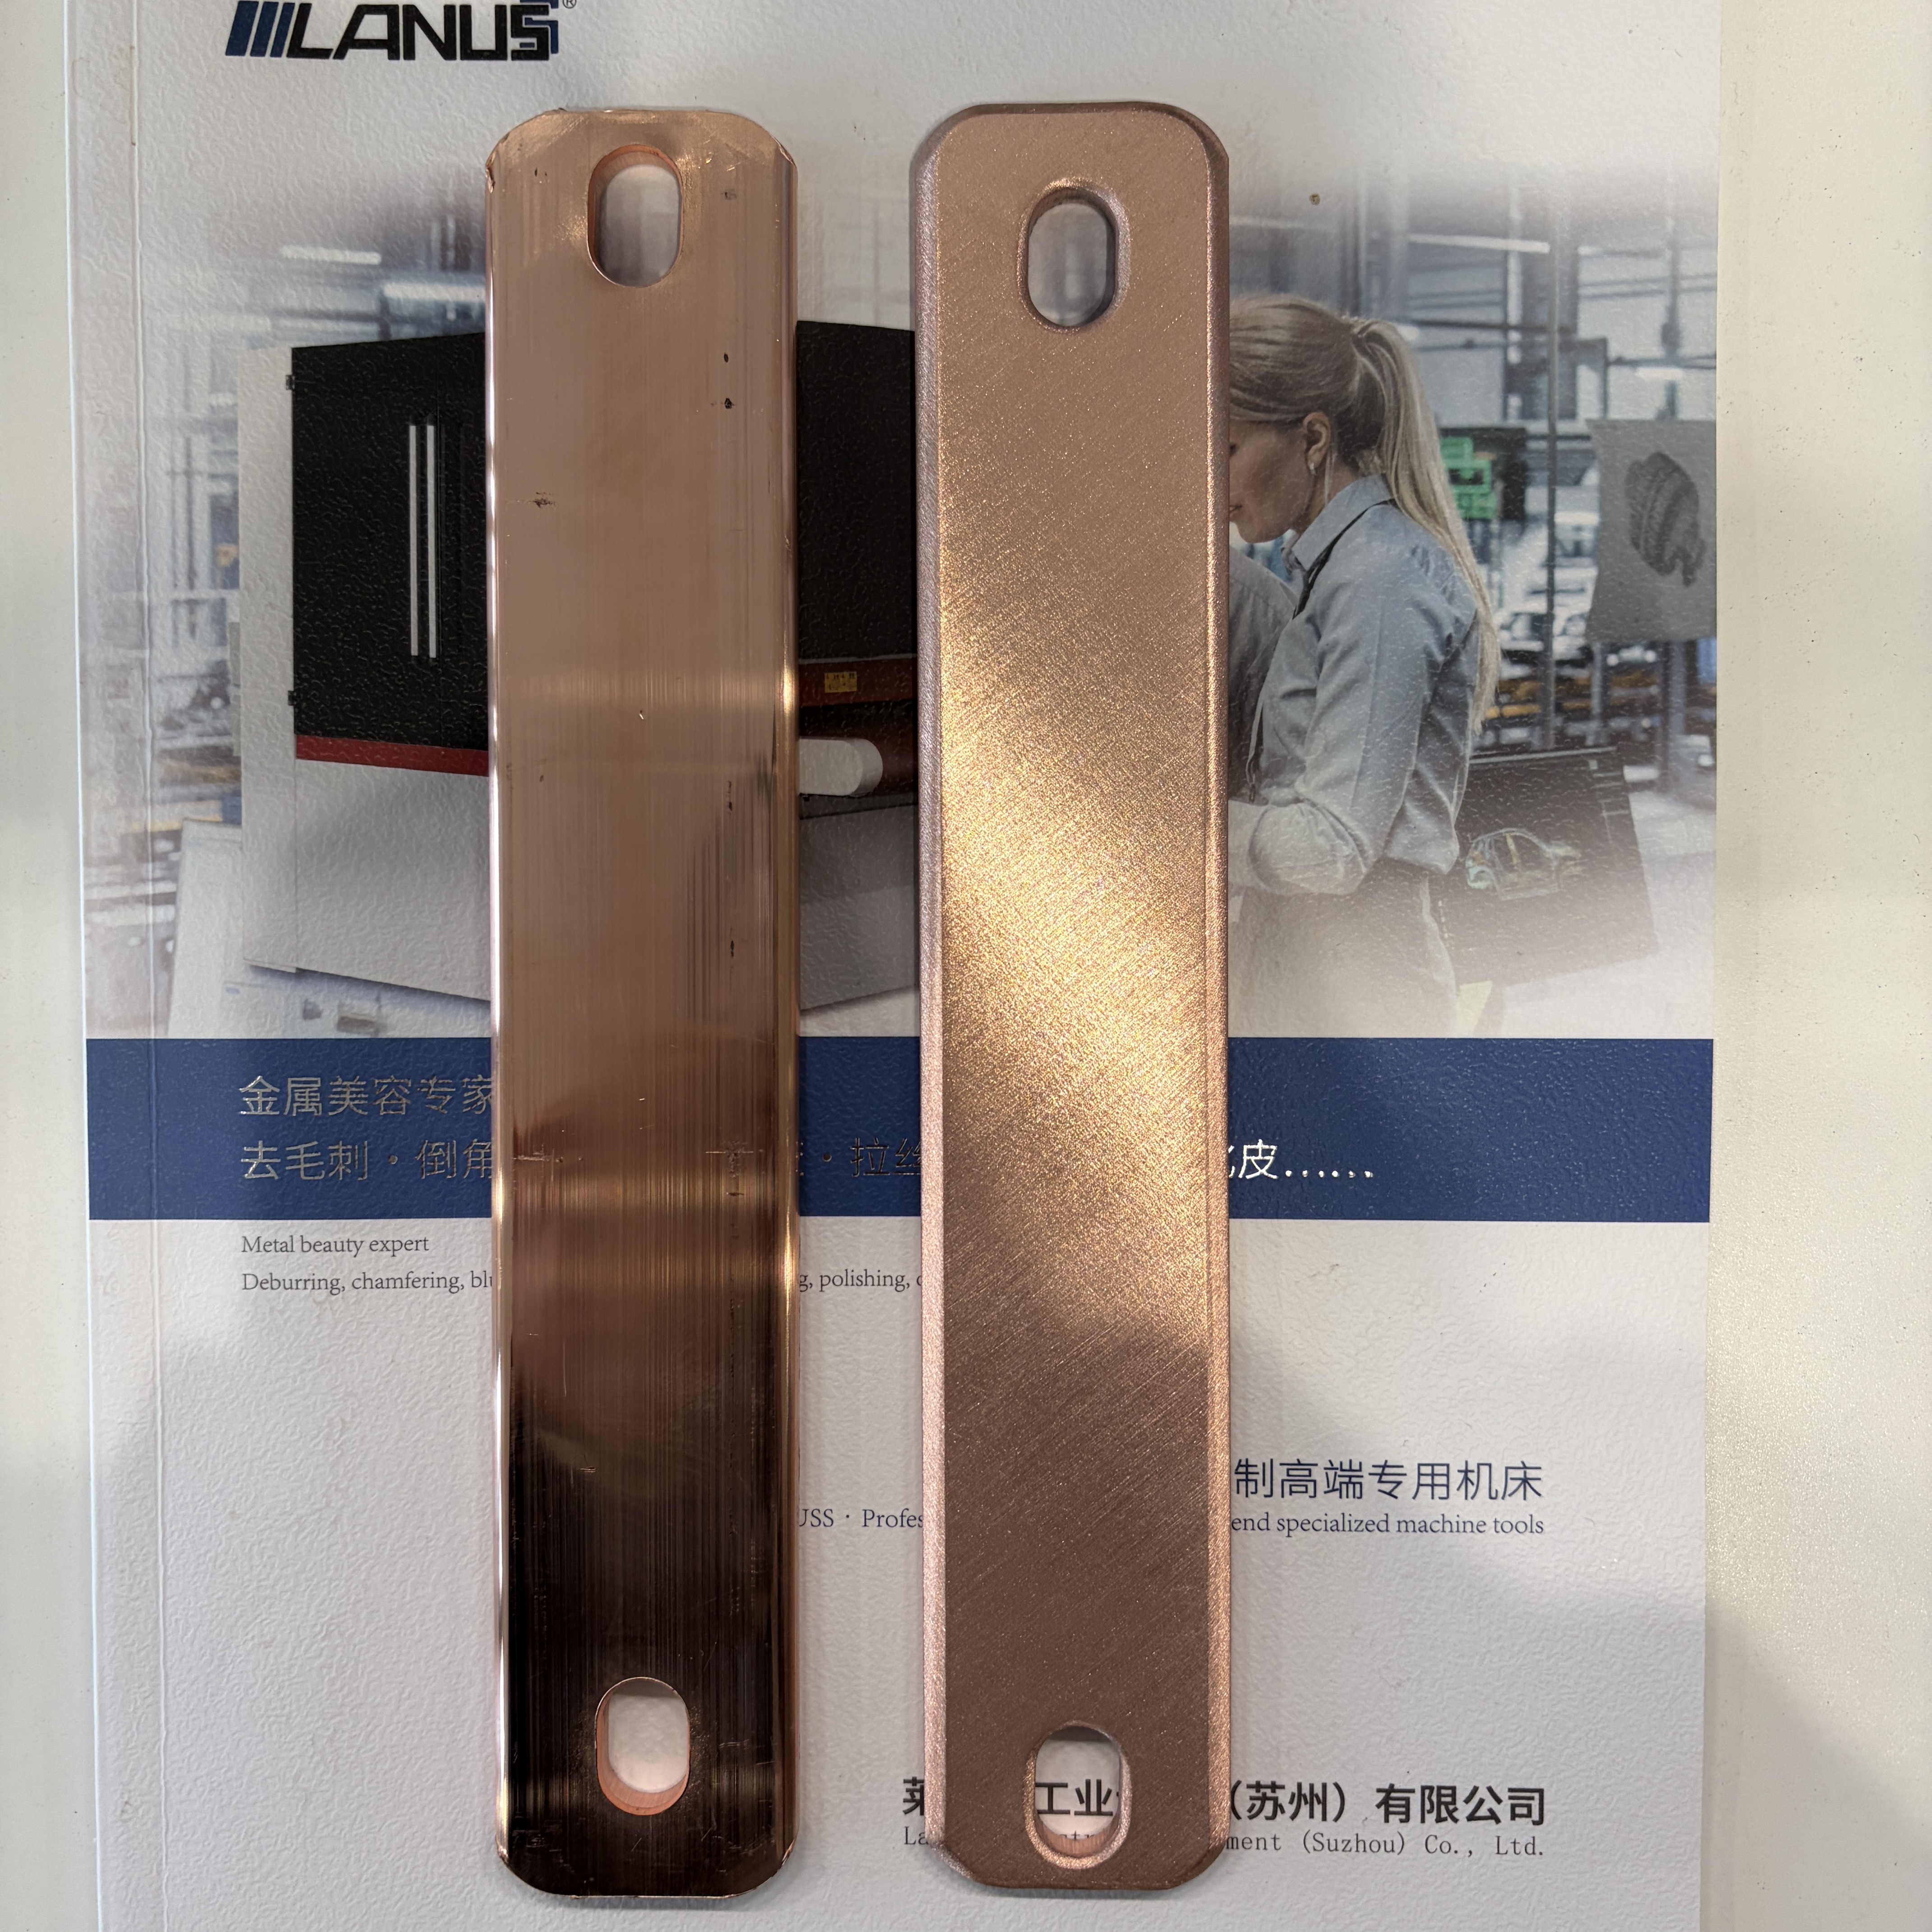
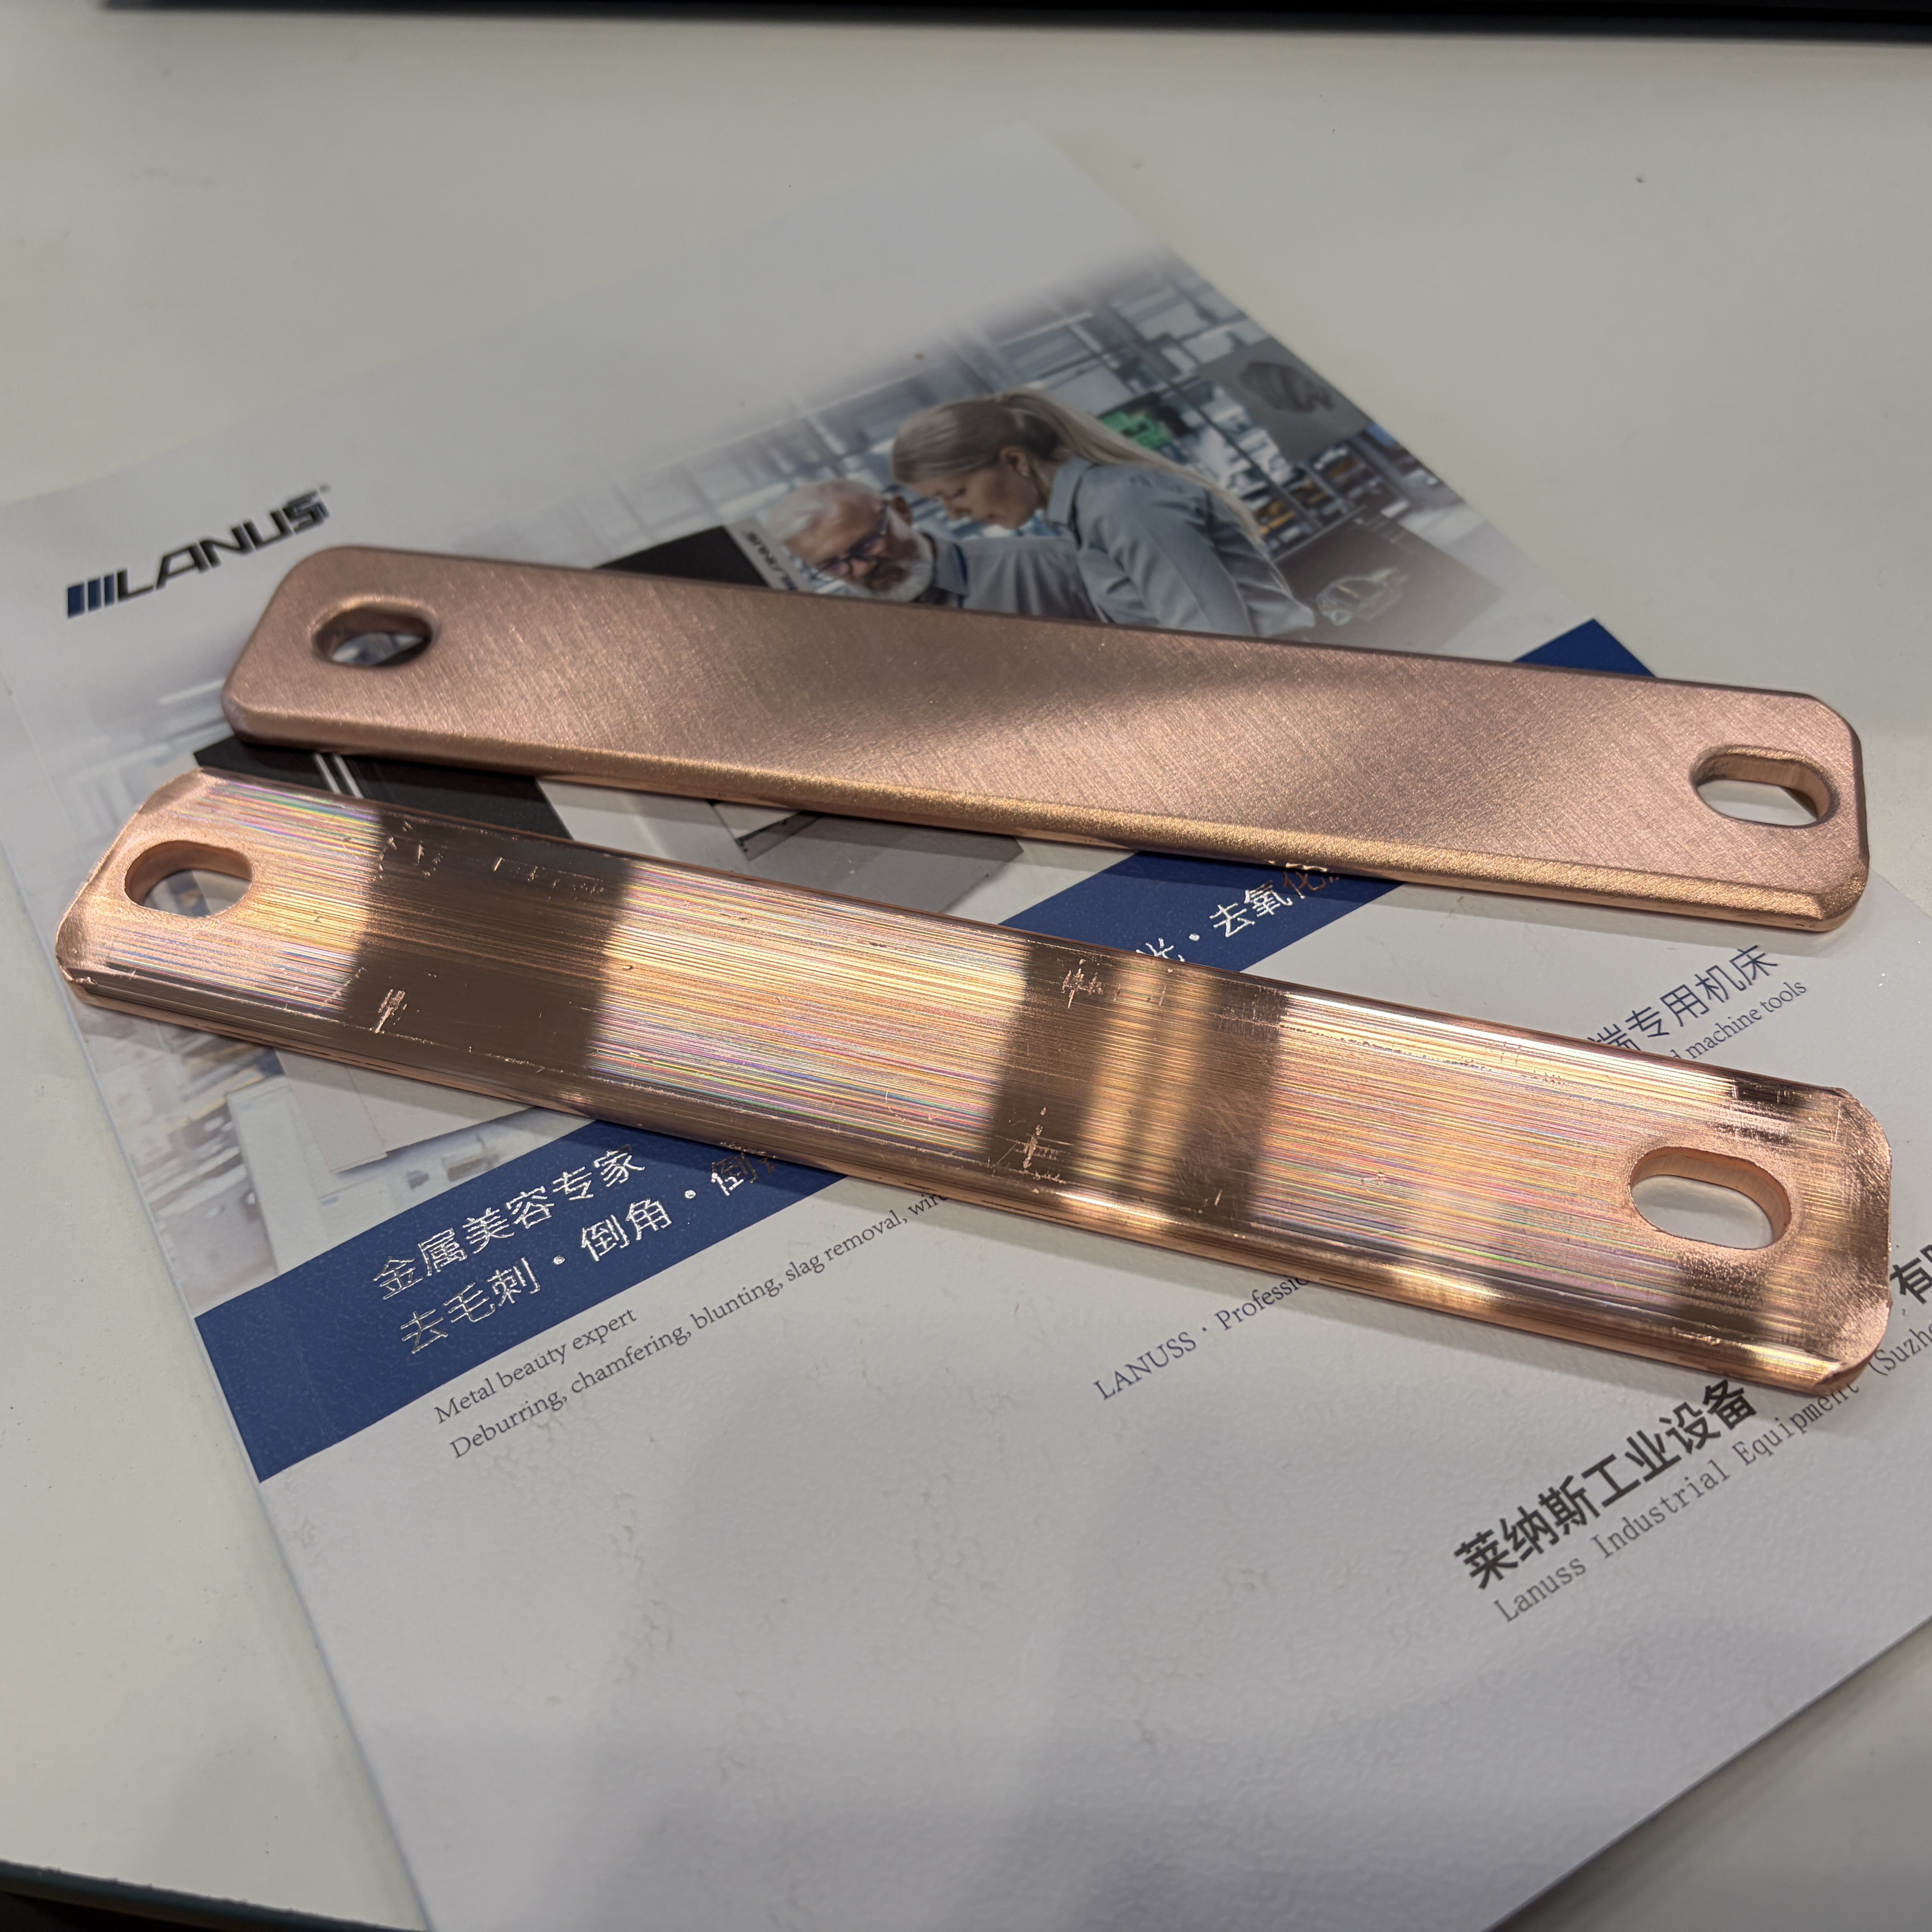
近日,一位铜牌客户到访莱纳斯展厅进行打样测试,工件表面需求为去毛刺与倒角。本次测试使用LSP系列设备,全程只过了滚刷一道工位,未上砂带,仅靠滚刷一道工序,铜牌表面毛刺去除干净、倒角过渡圆润,处理后效果漂亮、观感出色,客户现场检视后非常满意,对设备表现建立起明确信心,并就后续合作展开沟通。
现场打样:一道滚刷,铜牌效果立现
拿到铜牌工件后,技术团队先判断工件表面状态:前道加工留下的毛刺属于细微飞边与锐边,表面本身并无明显刀纹、氧化层或深痕,基面容错空间较好。据此,团队没有按常规直接上砂带,而是在LSP系列设备上仅配置滚刷工位,让工件一次通过设备完成处理。
滚刷以柔性接触方式扫过铜牌表面与边棱,刷丝弹性自适应工件轮廓,将细微毛刺、锐边倒圆清理,同时保留了铜材本身的金属光泽。测试完成后取下工件,客户在灯光下反复查看表面与边缘:毛刺无残留、倒角均匀圆润、表面没有出现砂带磨削常见的深纹路或划伤,整体观感干净漂亮。客户对这道"轻处理"的效果表示非常满意,也进一步了解了设备在不同工件状态下的工位搭配思路。
什么时候只过滚刷,什么时候必须上砂带?
为什么这次可以不用砂带?砂带与滚刷在工艺中定位不同,能不能省去砂带工位,要看工件前道状态与目标效果。
只过滚刷即可成立的前提
-
毛刺属于细微飞边、锐边——没有粗大翻边、切割熔渣或重型毛刺,柔性刷丝足以清理;
-
表面原有基础较好——刀纹浅、氧化层薄,不需要磨削去除材料,只做柔化修整即可;
-
目标是倒圆去刺、保光泽——客户追求边缘圆润、表面保留金属质感,而不是改变表面纹理;
-
材质偏软、怕划伤——铜、铝等软质材料表面容易被砂带划出深痕,工件外观要求高时,优先考虑滚刷轻处理;
-
后续还有工序衔接——如工件后续还要抛光、电镀、喷涂,当前只需先去除毛刺、统一边缘。
需要上过砂带的前提
-
毛刺粗大、有切割熔渣或重飞边——柔性滚刷切削量有限,硬毛刺必须靠砂带先做基础去除;
-
表面刀纹深、有氧化层或明显凹凸——需要砂带先磨削找平,滚刷才能在平整基础上做精修;
-
目标是改变表面纹理——如需要拉丝、统一纹路、显著降低粗糙度,砂带是定型纹路的主力;
-
工件材质硬、去除量大——碳钢、不锈钢厚板等,单靠滚刷难以达到效率与切削深度;
-
倒角尺寸有明确规格——如指定R角大小,往往需要砂带先磨出圆弧骨架,再由滚刷柔化过渡。
简单讲:砂带是"做减法、定轮廓"的工位,负责重切削与基面找平;滚刷是"做柔化、精边缘"的工位,负责去细刺、倒圆角、统一质感。工件状态好、毛刺轻、要保光泽,滚刷一道就能出彩;工件状态差、去除量大、要改纹理,砂带在前、滚刷在后才是完整工艺。
工位可灵活组合,是设备的实用价值所在
本次铜牌打样之所以敢于"只过滚刷",依托的正是LSP系列设备工位可按需配置的灵活性。同一台设备,可挂砂带做粗磨,也可只留滚刷做精修;可单工位运行,也可砂带+滚刷组合走完整工序。技术团队会先看工件材质、前道状态与客户目标,再决定上哪些工位、用什么参数,而不是无论什么工件都同一套流程硬磨。
这种"按工件定工艺"的思路,既能避免软质材料被砂带过度磨削,也能让表面状态好的工件以最短工序达到效果,减少不必要的加工损耗与工时。客户在现场了解到工位搭配的判断逻辑后,对设备的工艺适应性与团队的专业判断更加认可。
后续合作,从一次满意打样开始
铜牌工件仅过一道滚刷即呈现干净、圆润、漂亮的效果,客户对LSP系列设备的处理能力表现出信心。现场双方还就后续工件的材质变化、批量加工节拍、工位配置方案等进行了沟通,约定保持联系,推进下一步合作对接。
莱纳斯欢迎更多铜件、铝件及各类金属板材客户带样上门。工件适合哪种工艺、该上砂带还是只过滚刷,现场看过实物、实测过效果,才能给出最贴合的方案。




 返回


